Проверка состояния стержней клапанов и их направляющих втулок
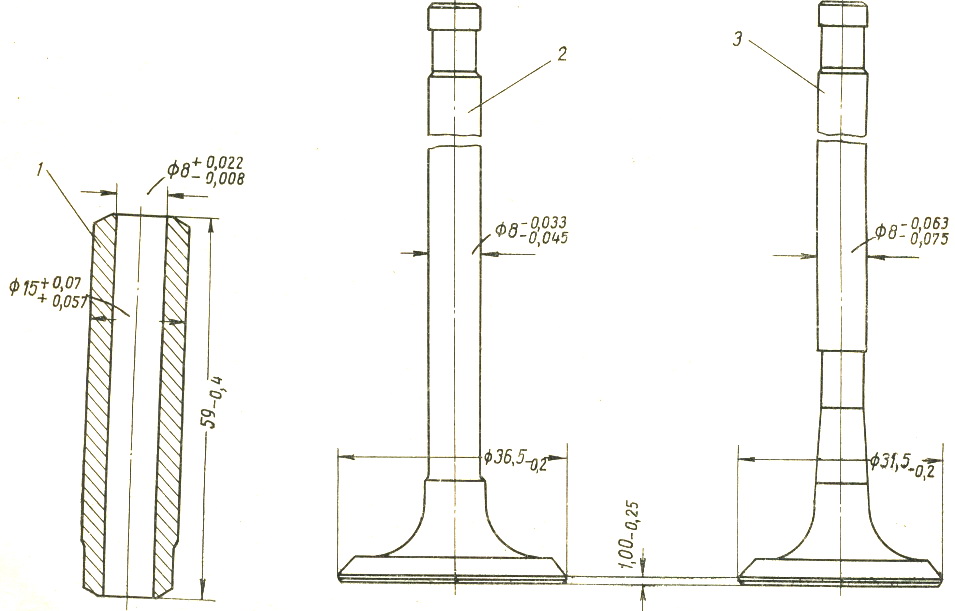
При измерении зазора клапан должен быть выдвинут из направляющей втулки так, чтобы торец его стержня был заподлицо с торцом направляющей втулки. При покачивании клапана в направлении к индикатору и обратно индикатор укажет значение диаметрального зазора между стержнем клапана и направляющей втулкой, увеличенное в 2,8 раза. Зазор не должен превышать 0,1 мм для впускного и 0,15 мм для выпускного клапана.
Величина диаметрального зазора является критерием для решения вопроса о целесообразности дальнейшего использования в двигателе данного клапана и его втулки. В ряде случаев для обеспечения указанных выше зазоров или приближения к зазорам нового двигателя может потребоваться замена клапана или направляющей втулки, либо замена обеих этих деталей одновременно.
О технологиях ремонта направляющих втулок клапанов
Одним из основных требований качественного ремонта головки блока цилиндров (ГБЦ) является обеспечение герметичности сопряжения «седло-клапан». Операции обработки фасок клапанов и седел по праву считаются важнейшими и ответственными в технологической цепи ремонта головок блока. Но существует и не менее ответственная операция — замена (или восстановление) направляющих втулок, которые являются технологической базой для последующей обработки седла.
Нередко при перепрессовке втулок происходит смещение оси отверстия, что при большом «перекосе» не позволяет обработать рабочую фаску седла одинаковой ширины по всей окружности. В результате этого нарушается теплоотвод, и впоследствии возможно прогорание седла или тарелки клапана. Кроме того, «перекос» оси приводит к ускоренному износу стебля и торца клапана. Причины возникновения таких ситуаций банальны – это нарушения технологии ремонта и нестабильное качество запасных частей (втулок), которые выпускают не только российские, но и зарубежные производители.
Цель этой статьи заключается в ознакомлении читателей с различными технологиями ремонта направляющих втулок клапанов и с организацией входного контроля качества запасных частей.
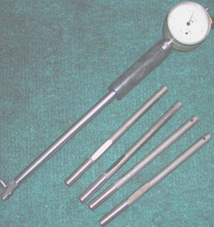
Необходимым условием качественного ремонта ГБЦ является дефектовка направляющих втулок. Производится она с помощью нутромеров или калибров (рис 1).
На практике, большинство ГБЦ поступающих в ремонт, имеют втулки с износом превышающим допустимый (обычно 0,15 мм и более). Как правило, «выпускные» втулки изношены больше «впускных», что объясняется их повышенной термонагруженностью. Традиционно, износ втулки в горизонтальном сечении имеет ярко выраженный эллипс с большей осью в плоскости качания коромысла (вращения кулачка распред. вала), а в вертикальном сечении напоминает «корсет». Таким образом, максимальный износ отверстия втулки следует искать в плоскости качания коромысла (вращения кулачка) со стороны камеры сгорания.
В зависимости от степени износа или наличия других дефектов направляющих втулок автомеханик должен выбрать наиболее рациональную технологию их ремонта. Возможны следующие варианты:
1. Экспресс-метод восстановления отверстия втулки
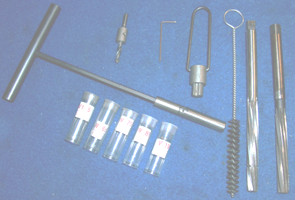
Восстановление отверстия втулки можно выполнить без ее выпрессовки из ГБЦ за счет применения метода пластического деформирования металла. Используя комплект инструмента для восстановления направляющих втулок от компании Neway (США) можно восстанавливать втулки с диаметрами отверстий от 6 до 12 мм (рис 2). Степень восстановления изношенного отверстия во втулке обуславливается ее материалом. Например, втулки изготовленные из цветных материалов с износом до 0,5 мм восстановить еще можно, а втулки из высокопрочного чугуна или металлокерамики только с износом до 0,15 мм. Следует отметить, что данная технология широко применяется в России.
Уменьшение диаметра отверстия происходит при раскатывании поверхности роликами-ножами. После применения этой технологии на поверхности отверстия втулки остается спиральный желобок, который в дальнейшем:
- увеличивает маслоемкость поверхности, а значит, улучшаются условия смазки в этой паре трения;
- создает газолабиринтное уплотнение в сопряжении, а значит, меньше масла попадет в камеру сгорания;
- упрочняет поверхность отверстия втулки за счет уплотнения поверхности роликом (эффект наклепа).
Поскольку за счет спиральной канавки поверхность отверстия во втулке уменьшается всего на 10…15%, то ее наличие практически не скажется на ресурсе работы ГБЦ, т.к. при работе мотора клапан во втулке колеблется в пределах теплового зазора. Стебель клапана никогда не контактирует со втулкой по всей поверхности отверстия.
Восстановление поверхности отверстия втулки считается выполненным хорошо, если после разворачивания его в размер вы увидите состояние «очищенного оружейного ствола», т.е. без участков поверхностей, необработанных разверткой.
2. Метод гильзования втулок
За рубежом достаточно широко применяется технология восстановления направляющих втулок путем установки в них тонкостенных гильз, изготовленных из специальных сплавов меди (рис. 3).
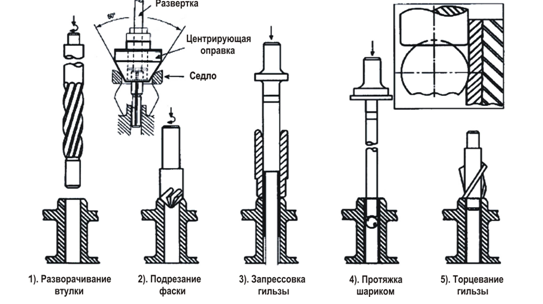
Для надежного применения этой технологии недостаточно иметь только комплект инструментальной оснастки – необходимо строго соблюдать режимы и последовательность выполнения операций. Следует отметить, что самой ответственной операцией здесь является протяжка отверстия шариком.
Таким образом, основным достоинством технологий восстановления втулок является сохранение ремонтопригодности ГБЦ за счет исключения операции перепрессовки втулок.
3. Традиционная технология замены втулок
Алюминиевые ГБЦ обычно нагревают до температуры 110ºС. С чугунными ГБЦ работают без их нагрева. Втулки надо выпрессовывать с помощью специальных оправок и пневмомолотка или гидравлического пресса. Это обеспечит приложение нагрузки по оси втулки и минимизирует повреждения отверстия (посадочного места) втулки в ГБЦ. При запрессовке втулок они сначала охлаждаются в жидком азоте, а затем с помощью специальных оправок устанавливаются в головку блока. После запрессовки, отверстие втулки необходимо обработать в размер, обеспечивающий сопряжению «втулка – клапан» необходимый тепловой зазор. Эти размеры указаны в специальной технической литературе.
Обработка отверстия втулки обычно производится разверткой со стороны клапанных пружин. Для обеспечения требуемой точности (погрешность + 0,01 мм на диаметр) необходимо использовать специальные развертки.
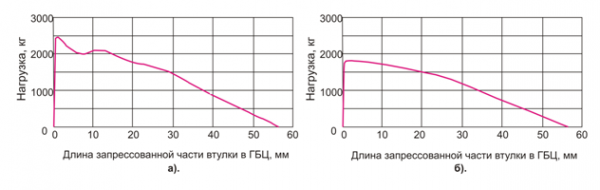
При перепрессовке втулок традиционным способом особое значение имеет качество поставляемых запасных частей. Характерным примером могут послужить диаграммы изменения нагрузок при выпрессовке втулок, имеющих близкие значения длины запрессованной части втулки. Например, выпрессовка направляющей втулки MAN производится с меньшими максимальными усилиями и более плавным изменением нагрузки, чем втулки ЯМЗ-238 (см. рис. 4), что объясняется разницей в величинах отклонения формы и чистоты обработки их сопрягаемых поверхностей.
Втулки поставляемые в запчасти, могут иметь ремонтный размер как отверстия, так и посадочной поверхности. Известно, что втулка устанавливается в ГБЦ с натягом, который в большинстве случаев составляет 0,03…0,06 мм. Однако, при выпрессовке втулок нередко возникают случаи повреждения поверхности отверстия в ГБЦ. Если эти дефекты (продольные риски, «вырывы» металла и т.п.) имеют глубину более 0,02 мм, то необходима доработка отверстия с помощью разверток под установку новой втулки ремонтного размера. При наличии незначительных повреждений поверхности при установке новых втулок целесообразно использование высокотемпературных анаэробных клеев. В противном случае не исключена возможность попадания масла в камеру сгорания через щели между втулкой и корпусом ГБЦ.
Для повышения ремонтопригодности ГБЦ, в которой имеются глубокие риски в отверстиях, экономически целесообразно произвести разворачивание этих отверстий «как чисто», а втулку ремонтного размера доработать по посадочной поверхности, т.к. технологически проще обработать «вал» в требуемый размер, чем «отверстие».
При входном контроле качества запасных частей, особенно отечественного производства, необходимо проверять следующие геометрические параметры втулки:
- эксцентриситет (смещение осей отверстия и посадочной поверхности);
- угловое смещение осей;
- эллипсность посадочного цилиндра;
- соосность расположения посадочного цилиндра под маслосъемный колпачок с осью отверстия.
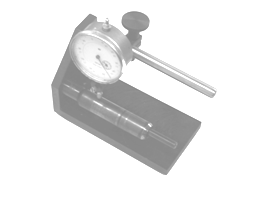
Вышеуказанные параметры можно проконтролировать с помощью специального прибора (рис. 5), разработанного в ГОСНИТИ.
При наличии дефектов геометрии направляющей втулки, например, несоосности отверстия и посадочного места, исправить их обработкой сверлом, зенкером или разверткой не представляется возможным, так как ось отверстия после обработки этими инструментами практически будет сохранена. Поэтому такие втулки должны отбраковываться на стадии входного контроля.
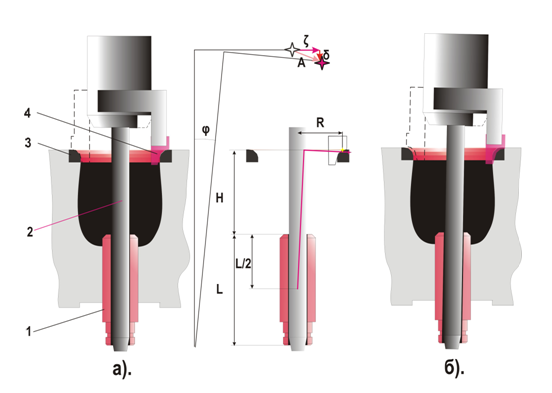
Для количественной оценки влияния отклонения оси направляющей втулки и оси седла клапана на величину съема материала при обработке фаски была разработана математическая модель. Для простоты понимания процесса мы рассмотрим только частный вариант применения универсальной кинематической схемы обработки фасок (рис. 6), т.е. без учета действующих при резании сил и жесткости инструментальной оснастки. Считаем, что касание резца с седлом рассматривается как точка. Рассмотрим нередко встречающийся на практике случай – угловое смещение оси отверстия втулки.
Расчет смещения точки резания производится по несложным формулам:
- осевое смещение точки резания, мм: δ = sinφ(R+(L/2+H)tg(φ/2));
- радиальное смещение точки резания, мм:
- ζ = R(cosφ – 1) + tg(φ/2)(L/2+H)(cosφ + 1);
- суммарное смещение точки резания, мм: А = (δ2 + ζ2)0,5.
Суммарное смещение точки резания количественно характеризует величину съема металла седла до достижения момента, с которого резец начнет обрабатывать седло по всей окружности. Для формирования равномерной по окружности ширины фаски, согласно опытным данным, необходимо снять ещё 0,1… 0,2 мм.
Угол отклонения осей φ связан с результатами измерений на приборе следующей зависимостью: tg φ = (e12+e22)0,5/L = e/L, где: e1,e2 – эксцентриситет отверстия втулки относительно посадочной поверхности втулки соответственно в двух плоскостях; e – суммарный эксцентриситет; φ – угол смещения осей, град; R — радиус седла, мм; L – длина направляющей втулки, мм; H – высота расположения плоскости резания седла, проведенной через точку касания резца от верхнего торца втулки, мм.
Результаты расчета по итогам выборочной проверки втулок ненадлежащего качества показаны в табл. 1. Например, для впускного клапана двигателя ЗМЗ-402 (рис. 7), при отклонении осей втулки (эксцентриситете) в 0,42 мм, максимальный съем металла седла составляет 0,60 мм. На такую глубину врезается резец до момента обработки по всей окружности седла непрерывно. Затем для формирования полной ширины фаски необходимо «вырезать» еще около 0,2 мм. Итого, при наличии указанной несоосности, рабочая фаска седла опустится глубже своего прежнего положения на 0,8 мм.
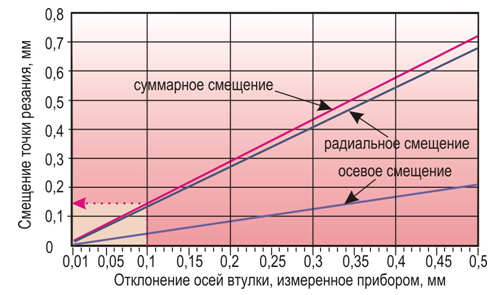
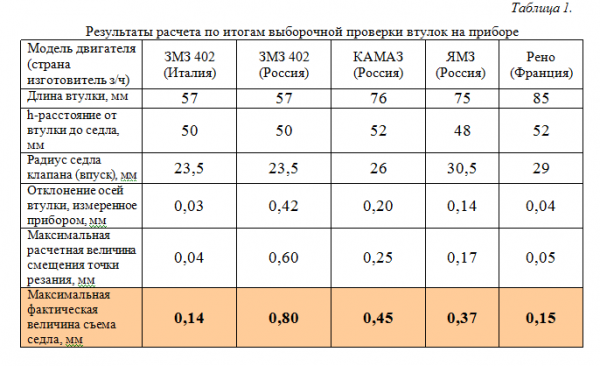
Наша практика показала, что втулки, суммарный эксцентриситет которых превышает 0,10 мм (рис. 7), устанавливать нежелательно по следующим причинам: — увеличиваются затраты времени на последующую обработку седла; — растет себестоимость ремонта; — не обеспечивается равномерность ширины рабочей фаски седла; — снижение ремонтопригодности ГБЦ из-за перспективы замены седел. Следует отметить, что разная величина съема материала по окружности седла снижает его жесткость, вследствие этого может снизиться ресурс работы сопряжения «седло – клапан».
Повышенный «перекос» осей неизбежно приводит к увеличению глубины утопания тарелки клапана, что недопустимо для дизельных, а также бензиновых двигателей, в которых регулировка теплового зазора клапана осуществляется гидрокомпенсаторами или регулировочными шайбами. При выходе из допустимых значений утопания тарелки клапана, седло придется заменить. А это потребует достаточно много времени. Не лучше ли избежать перспективы замены седел на стадии входного контроля качества запасных частей, т.е., семь раз отмерить и один раз сделать правильно?!
Как говаривал наш общий знакомый: «Время – деньги! …», так давайте же их «ковать» за счет повышения уровня своего профессионализма.
Определение технического состояния втулок впускных и выпускных клапанов, проверка зазора, развертывание и замена втулок, выпрессовка и запрессовка.
Пригодность втулок клапанов рекомендуется определять по зазору в сопряжении втулка-стержень клапана. Измеряется диаметр стержня и диаметр отверстия во втулке, вычисляется зазор и его величина сравнивается с предельно допустимыми. Обычно у автомобилей предельно допустимый зазор у впускных клапанов 0,15 мм, у выпускных 0,20 мм.
Определение технического состояния втулок впускных и выпускных клапанов, проверка зазора, развертывание и замена втулок, выпрессовка и запрессовка.
Удобно замерять зазор в сопряжении втулка—клапан следующим образом. Клапан приподнимается над седлом до положения, показанного на рисунке ниже. Нажимаем на клапан в одну сторону и устанавливаем индикатор так, чтобы он опирался ножкой в цилиндрический поясок тарелки клапана. Ставим шкалу индикатора на ноль. Нажимаем на клапан в другую сторону и считываем показания индикатора.
Проверка зазора между стержнем и направляющей втулкой клапана.
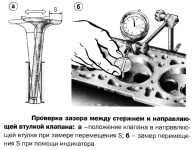
Величину зазора в сопряжении втулка—клапан можно оценить и без индикатора, «на ощупь», так как величина косвенного зазора S значительно больше действительного. При пересчете действительных зазоров в косвенные для автомобилей ВАЗ получены следующие величины. Для впускных клапанов зазоры S будут 0,7-0,8 мм, предельно допустимые 1,3 мм. Для выпускных клапанов зазор S 0,5-0,7 мм, предельный 1,0 мм.
Уменьшение зазоров S в случае выпускных клапанов связано с увеличенной длиной их втулок. Если зазоры больше нормы, сначала заменяем клапаны. Если чрезмерный зазор не устраняется только заменой клапана, рекомендуется заменить и направляющую втулку клапана.
Направляющая втулка на вид сравнительно простая деталь, однако с ее помощью базируется клапан, и он должен занять вполне определенное положение относительно седла. Геометрия втулки — это не только ее основные размеры, которые можно измерить штангенциркулем, микрометром. В понятие геометрии входит: шероховатость (чистота поверхности), волнистость, точность формы поверхности и точность расположения поверхностей относительно друг друга.
Втулки клапанов, поставляемые в запасные части, зачастую непригодны для установки. Часто несоосность цилиндрических поверхностей втулки видна невооруженным глазом по разностенности, по заходной фаске. Втулки чаще запрессовываются в головку с большим натягом, а бывает, что вставляются почти от руки.
Развертывание втулок клапанов.
После запрессовки втулки необходимо развертывать. Развертывание — завершающая обработка просверленных и зенкерованных отверстий с целью получения точных по форме и диаметру цилиндрических отверстий с малой шероховатостью (Ra=0,32-1,25 мкм). Развертывание не изменяет положение оси отверстия.
Поэтому, если втулка по своей геометрии непригодна к установке, но все же установлена, то после обработки седел фрезами, которые базируются направляющими стержнями по отверстиям во втулках удалить с фасок нагар и наклеп не удается. Фреза «цепляет» седло одним зубом.
В таких случаях обычно пытаются исправить положение наклоном развертки в отверстии втулки. В конце такой «обработки» зазор в сопряжении втулка—клапан (с новой втулкой) становится равным зазору при старой втулке и вся работа теряет смысл.
Замена втулок впускных и выпускных клапанов.
Чаще рекомендуются «ударные» методы, ниже будут рассмотрены способы замены клапанных втулок при помощи винтовых приспособлений с максимальной унификацией деталей. Поскольку шпильки крепления корпуса распределительного вала вывернуть бывает не так-то просто, есть смысл для крайних клапанов изготовить укороченную шпильку (размеры в скобках) и низкую гайку.
Выпрессовка втулки клапана ВАЗ.
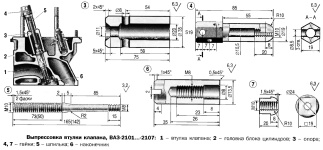
Запрессовка новой клапанной втулки производится при помощи шпильки, гайки, упора и наконечника. Выпрессовка и запрессовка втулок клапанов автомобилей Самара, Ока и Москвич-21412 производится при помощи тех же самых приспособлений, что и для ВАЗ.
Клапаны и втулки клапанов
Снимите головку цилиндров пускового двигателя и кронштейн толкателей с толкателями клапанов.

Рис. 125. Приспособление для снятия и установки клапанных пружин пускового двигателя
Сожмите пружину клапана специальным приспособлением (рис. 125) и выньте сухарики 14 (см. рис. 124), снимите тарелку 13 пружины и пружину 12. Выньте клапан 10 из втулки 11. Также снимите остальные клапаны. При необходимости замены выпрессуйте из блока с помощью оправки направляющие втулки клапанов.
Технические требования на клапаны и втулки клапанов
- Наружный диаметр тарелки впускного клапана 04234 — 45-0,39 мм, выпускного 04235 — 40-0,39 мм. Диаметр стержня клапанов 10-0,064 мм.
- Клапаны ремонтных размеров увеличены по сравнению с клапанами нормальных размеров по наружным диаметрам тарелок на 1,5 мм и увеличены по диаметру стержней на 0,25 мм. Наружные диаметры тарелок клапанов ремонтных размеров: впускного 04234-Р1-1 — 46,5-0,39 мм, выпускного 04235-Р1-1 — 41,5-0,39 мм; диаметр стержня — 10,25 -0,065 мм.
- Диаметр отверстия втулки 01504 под стержень клапанов 10 +0,036 мм. Втулка клапана ремонтного размера 01504-Р1-1 имеет уменьшенный по сравнению с втулкой нормального размера диаметр отверстия под стержень на 0,3 мм и равный 9,7 +0,036 мм. Наружный диаметр втулок 01504 и 01504-Р1-1 — 19 +0,028 мм. Диаметр отверстий втулок в блоке под втулки клапанов 19 +0,023 мм . Натяг в сопряжении втулка клапана — отверстие в блоке в пределах 0,005. 0,041 мм. Допустимый натяг не менее 0,002 мм.
- Нормальный зазор между втулкой и стержнем клапанов в пределах 0,065. 0,121 мм. Допустимый зазор — 0,21 мм. Предельный зазор — 0,35 мм.
- Допустимый износ стержня клапанов по диаметру (в сопряжении с новой втулкой) — 9,82 мм. При износе стержня до указанного размера допускается перешлифовка клапанов на ремонтный размер 9,7 -0,065 мм для совместного применения с втулкой 01504-Р1-1 ремонтного размера, имеющей диаметр отверстия 9,7 +0,036 мм. Непрямолинейность стержня клапана допускается не более 0,02 мм на длине 82 мм.
- Допустимый износ отверстия втулки клапана (в сопряжении с новым клапаном) — 10,12 мм. При износе втулки до указанного размера допускается развертывание отверстия втулки на ремонтный размер 10,25 +0,036 мм для совместного применения с клапанами ремонтного размера, имеющими диаметр стержня 10,25 -0,065 мм.
- При износе и прогорании фасок клапанных гнезд с отложением на них нагара фаски исправляйте специальными фрезами (шарошками). Если фаска гнезда лишь покрыта нагаром, повреждение ее поверхности незначительно, очистите фаску и притрите клапан к ней.
- При восстановлении клапанных гнезд и клапанов рабочие фаски гнезд и тарелок клапанов (впускных и выпускных) должны быть обработаны под углом 45°±15′. Ширина рабочей фаски гнезда после обработки должна быть 2,8. 3,2 мм для впускного клапана и 2,1. 2,5 мм для выпускного клапана. Биение рабочих фасок гнезд впускных и выпускных клапанов относительно поверхности отверстия направляющей втулки допускается не более 0,05 мм. Биение поверхности рабочей фаски клапана относительно образующей стержня после обработки не должно превышать 0,05 мм. При обработке фасок гнезд и тарелок клапанов снимайте как можно Меньше металла.
- Высота от края рабочей фаски клапана (цилиндрическая часть тарелки) после обработай не менее 0,8 мм. Выступание В торца тарелки клапана относительно верхней плоскости блока цилиндров не менее 0,8 мм. При износе до указанных размеров применяйте впускные и выпускные клапаны ремонтных размеров с увеличенными на 1,5 мм наружными диаметрами тарелок. Не устанавливайте впускные клапаны вместо выпускных, так как они изготовлены из разных марок сталей.
- Герметичность прилегания тарелки клапана к гнезду — проверяйте с помощью пневматического приспособления при давлении воздуха 40. 60 кПа (0,4. 0,6 кгс/см²). Пропуск воздуха (появление пузырей) не допускается. Допускается проверка герметичности сопряжения клапан—гнездо заливкой осветительного керосина во впускные и выпускные каналы. Течи или появления капель керосина из-под тарелок при повороте клапана на любой угол не должно быть в течение 3 мин. Допускается отпотевание по окружности гнезда клапана без образования подтеков.
- Усилие пружины клапана при сжатии ее до размера 50 мм должно быть в пределах 122. 152 Н (12,5. 15,5 кгс). Допустимое усилие — не менее 117 Н (12 кгс).
Сборка
Запрессуйте направляющие втулки 11 клапанов (см. рис. 124) с помощью оправки в отверстия блока, выдёржав размер С от плоскости разъёма головки и блока до торца втулок в пределах 29. 31 мм. Проверьте величину диаметра отверстия втулок и, при необходимости, разверните отверстия под стержень клапанов. Притрите клапаны с их седлам. При притирке наденьте на стержень клапана слабую пружину и установите впускные клапаны 9 в две средние направляющие втулки, выпускные клапаны 10 — в крайние втулки. Смажьте гнезда клапанов притирочной пастой и притрите клапаны к седлам с помощью специального станка или коловорота. При притирке коловоротом с плоским наконечником, нажимая на клапан, поверните его на 180° в обе стороны, затем поднимите коловорот и, снова опустив, проверните клапан на 180° в обе стороны. Притрите клапаны до появления на конических поверхностях тарелки клапана и седла ровной матовой кольцевой полоски шириной 0,5. 2 мм. Риски на матовой поверхности и разрывы полоски не допускаются.
Промойте керосином клапаны и втулки от остатков притирочной пасты. Установите клапаны 9 и 10 в свои гнезда. Наденьте на стержни клапанов пружины 12 с тарелками 13, сожмите пружины приспособлением (см. рис. 125) и установите на стержни клапанов сухарики 14 (см. рис. 124).