ФОРУМ МОТОРИСТОВ
Привет. Есть вопрос по восстановлению хона. В моем распоряжении загильзованные цилиндпы японского мотоцикла. Износ на мой взгляд не критический. Заметны следы заводского хона. Вопрос в том, можно ли восстановить хон без расточки. Средств для замены поршней у меня нет, поэтому растачивать цилиндр я не хочу. Купил новые кольца и теперь боюсь, что резко возрастает износ цилиндра. Я далеко не специалист в данном вопросе, поэтому заранее извиняюсь, если задаю глупый вопрос..
rztofik Технический директор Сообщения: 1348 Зарегистрирован: 08 сен 2013, 21:56 Откуда: г. Рязань Контактная информация:
Re: Как восстановить хон цилиндра без расточки
Сообщение rztofik » 10 дек 2019, 17:06
хон восстановить сложно, можно сделать новый, но боюсь цилиндр это не спасет
Сколько я зарезал, сколько перерезал,
Сколько седел я невинных погубил.
NewD Пилот Сообщения: 11 Зарегистрирован: 10 дек 2019, 11:20
Re: Как восстановить хон цилиндра без расточки
Сообщение NewD » 10 дек 2019, 17:40
rztofik писал(а): хон восстановить сложно, можно сделать новый, но боюсь цилиндр это не спасет
То есть смысла заморачиваться с этим нет?
NewD Пилот Сообщения: 11 Зарегистрирован: 10 дек 2019, 11:20
Re: Как восстановить хон цилиндра без расточки
Сообщение NewD » 10 дек 2019, 17:51
И почему не спасет? Разве хон не для удержания масла на стенках нужен? По идее, если нарезать его заново, все будет как надо, или я ошибаюсь?
rztofik Технический директор Сообщения: 1348 Зарегистрирован: 08 сен 2013, 21:56 Откуда: г. Рязань Контактная информация:
Re: Как восстановить хон цилиндра без расточки
Сообщение rztofik » 10 дек 2019, 18:10
если хона нет — у Вас цилиндр минимум +2 сотки, новый хон сделанный могучим русским дядькой на совковом станке это еще +3-4 сотки
итого получим конский зазор на старых поршнях и мертвые кольца через 20-30 моточасов)
я конечно не утверждаю что так оно и будет, но я видел что примерно так оно и получается у одних горемастеров)
Сколько я зарезал, сколько перерезал,
Сколько седел я невинных погубил.
NewD Пилот Сообщения: 11 Зарегистрирован: 10 дек 2019, 11:20
Re: Как восстановить хон цилиндра без расточки
Сообщение NewD » 10 дек 2019, 20:27
rztofik писал(а): если хона нет — у Вас цилиндр минимум +2 сотки, новый хон сделанный могучим русским дядькой на совковом станке это еще +3-4 сотки
итого получим конский зазор на старых поршнях и мертвые кольца через 20-30 моточасов)
я конечно не утверждаю что так оно и будет, но я видел что примерно так оно и получается у одних горемастеров)
Понял, спасибо) Пусть тогда так бегает. Хон есть, хотя и поистерся. Я просто думал, что если его обновить, то это лучше будет, а если нет, то и проблемы практически нет!
AB-Engine Гуру Сообщения: 20167 Зарегистрирован: 01 июн 2004, 20:45 Откуда: Москва-Киев-Одесса Контактная информация:
Отсутствие хонинговки
Если отсутствует хонинговка на стенках , это повод , чтобы растачивать блок?И хонинговку можно нанести без расточки , это же как я понимаю разные вещи?! Вопрос возник из-за звонка сервис мена(меняю поршневые кольца), говорит коьлца износились и хонинговка отсутствует .нада говорит растачивать.что бы сделать все путем .Задиры отсутствуют.зеркало в норме. Развод очередной?Авто форд фокус 2 .
https://m.e1.ru/f/go/18/1788427/1788427/
Herr Doktor™
09:33, 02.06.2011
если зазоры в пределах допуска то нах там чото растачивать.. сетку хона нанести да и делов..
https://m.e1.ru/f/go/18/1788427/1788429/
09:39, 02.06.2011
От пользователя Herr Doktor
если зазоры в пределах допуска
Так то хон совсем не маленький, если стерло его — скорее всего уже износ вышел за пределы. А на ФФ есть ремонтные размеры?
https://m.e1.ru/f/go/18/1788427/1788436/
09:42, 02.06.2011
От пользователя Herr Doktor
сетку хона нанести да и делов..
ну все верно , зачем растачивать-то?кольца меняют на обычные стандартные, А нанесение хонинговки дорогая процедура?
https://m.e1.ru/f/go/18/1788427/1788441/
09:42, 02.06.2011
От пользователя Alk86
. А на ФФ есть ремонтные размеры?
https://m.e1.ru/f/go/18/1788427/1788443/
BlackDeath[ моцк ]
09:51, 02.06.2011
От пользователя Alk86
А на ФФ есть ремонтные размеры?
зависит от мотора. На некоторых нет 🙂
https://m.e1.ru/f/go/18/1788427/1788447/
12:22, 02.06.2011
пусть проверят внутромером элипс цылинров, допустимый износ по цылинру в среднем 4-6 соток, если больше то нужно точить, если же в норме меняй кольца и маслосьемные колпачки
https://m.e1.ru/f/go/18/1788427/1788489/
12:37, 02.06.2011
Журнал: «Автомобиль и Сервис»
№ журнала: декабрь, 2001
—
.
Без сомнения, самым популярным в последние годы становится хонинговальный станок CV616 американской фирмы Sunnen. Его преимущества перед аналогами, в том числе отечественными, очевидны — высокая производительность, надежность, точность, простота управления, наличие автоматики. В результате блок цилиндров 4-цилиндрового двигателя может быть отремонтирован в течение 20-30 минут, и это при съеме металла с цилиндров до 0,5 мм на диаметр!
Добиться такой производительности позволяет конструкция станка, в частности, автоматическая подача абразивных брусков «на разжим» по мере снятия металла со стенок цилиндра.
То есть станок смело и прямо, без расточки, хонингует цилиндры в нужный размер. Быстро, удобно, выгодно — традиционная расточка уже не нужна, станок сам прекрасно выправляет геометрию самого изношенного и «кривого» цилиндра. Лишь в самом конце достаточно заменить бруски на хонинговальной головке на более мелкозернистые или на специальные абразивные «щетки», чтобы получить требуемую плосковершинную поверхность цилиндра. В результате имеем «то, что просили» — эллипсность и конусность цилиндра не более 0,01 мм и прекрасный микропрофиль поверхности, — что еще надо для «полного счастья» ремонтника-моториста?
К сожалению, картина не всегда оказывается такой радужной. Только выясняется это много позже, этак через 40-50 тысяч километров пробега отремонтированного двигателя. Заметили, что двигатель стал шумноват? Да и «маслицо подъедает»? Нет, быть не может, ведь все сделали хорошо. Хотя. Правильно, внимательный читатель, наверное, обратил внимание на то, что в описании преимуществ американского станка мы ничего не сказали о взаимном расположении поверхностей на отремонтированном блоке цилиндров. А в этом, как оказывается, и «зарыта собака».
Когда лучшее — враг хорошего
Давайте посмотрим, что же происходит при «прямом», без расточки, хонинговании цилиндров? Вначале бруски, опираясь на наименее изношенные участки цилиндра, постепенно выравнивают поверхность, убирая все «эллипсы» и «конусы». Цилиндр становится геометрически правильным, за исключением, может быть, следа от «ступеньки» в верхней части. Затем, по мере дальнейшего хонингования исчезает и она, а далее, после съема еще нескольких десятых или сотых долей миллиметра, искомый ремонтный размер цилиндра будет достигнут.
А где же так называемая «база» — поверхность, относительно которой обрабатывается цилиндр? Быть может, это нижняя плоскость блока? Или верхняя? Или постели подшипников коленвала? Ведь именно этим поверхностям должны быть перпендикулярны цилиндры.
Нет, базой при прямом хонинговании служит сама поверхность цилиндра. Только заметим — изношенного. И чем неравномернее износ (а такое наблюдается, и нередко), тем сильнее будет перекошена ось отремонтированного цилиндра. Кроме того, чем больше съем металла, тем сильнее может «уехать» ось цилиндра в результате воздействия разного рода случайных факторов. По нашему мнению, этот перекос легко может превысить 0,1-0.2 мм на миллиметр съема, достигнув величин более чем критических.
Еще хуже обстоит дело с блоками цилиндров отечественных автомобилей. Как мы уже отмечали ранее (см. № 1/2000), эти блоки не проходят операцию так называемого «старения» в необходимой степени. Вследствие этого со временем блоки «разъезжаются» — у них перекашиваются цилиндры и постели подшипников коленвала. Кроме того, цилиндры могут вообще быть «кривыми» от рождения. Очевидно, что при прямом хонинговании цилиндров не будет происходить исправления геометрии блока, — как был он «кривым», так им и останется, хорошо, если хуже не станет.
Возможно, мы слишком сгустили краски. Тем более что точно измерить перекос оси цилиндра на уже готовом блоке очень сложно — необходимо изготовить специальное измерительное приспособление или иметь соответствующий прибор. Но даже если провести измерения, толку будет мало — повлиять на технологию прямого хонингования в ту или другую сторону нельзя.
Что же делать? Да, в общем, ничего особенного: раз технология дает (или может дать) сбой, надо просто ее изменить. А что менять? Тоже понятно: перед хонингованием надо цилиндры растачивать — так, как это делали и 10, и 40 лет назад.
Растачивание цилиндров, безусловно, процесс не быстрый: выверка положения блока на расточном станке и растачивание с малой подачей, чтобы качество поверхности было хорошим, требуют времени. Однако это гарантирует, что все цилиндры с точностью до 0,01 мм (по длине цилиндра), параллельны друг другу и одновременно перпендикулярны базе — плоскости (верхней или нижней) или, что лучше для «кривых» отечественных блоков, постелям коленвала.
При растачивании обязательно оставляется припуск около 0,1-0,15 мм на хонингование. Именно эта величина гарантирует, что будет удален весь дефектный слой металла, оставшийся после растачивания. Одновременно такой малый припуск не позволит перекосить оси цилиндров во время хонингования.
А теперь давайте посчитаем. «Правильная» технология ремонта блока цилиндров получается долгой в любом случае, поскольку предварительное растачивание обязательно. А время — это деньги: более длительная работа дороже. Сэкономить время удается лишь на хонинговании, правда, если использовать уже упомянутый американский станок, то, по сравнению с довольно неуклюжими отечественными хонинговальными станками, экономия общего времени обработки блока едва ли превысит 20%.
Но только так можно гарантировать высокое качество ремонта.
.
—
Тема: Отсутствие ХОНа (хонинговки) критично. Ваше мнение

 Отсутствие ХОНа (хонинговки) критично. Ваше мнение
Добрый день!
Вчера сдернули мне ГБЦ на предмет замены МСК ну и что там еще по ходу в голове и обнаружилось, что на цилиндрах нет хонинговки износилась. Я честно говоря, не очень представляю, что это такое хонинговка, но вопрос мой в следующем:
Что делать в моей ситуации?
1. подкинуть новые кольца (номинал)
2. кап. ремонт двигателя
3. оставить как есть (ведь по моему эти двигатели уж если не милионники, то уж пол милиона должны ходить!)
Всем заранее спасибо за участие, с нетерпением жду Ваши советы.
P. S. предложения/советы по не дорогому и качественному ремонту двигателя принимаются.
27.06.2006, 12:29 #2
- Просмотр профиля
- Сообщения форума
- Личное сообщение
- Записи в дневнике
- Просмотр статей
Знатный Перец Клуба VW Passat B5! Регистрация 08.10.2004 Адрес Россия, Ярославль Возраст 56 Сообщений 5,254
| Спасибо: |
| Получено: 246 Отправлено: 412 |
Хонингование — отделочная обработка в основном внутренних цилиндрических поверхностей деталей мелкозернистым абразивным инструментом в виде брусков, смонтированных на хонинговальной головке (хоне). Абразивные бруски прижимаются к обрабатываемой поверхности, а сама хонинговальная головка, закрепленная в шпинделе хонинговального станка, совершает вращательное и возвратно-поступательное движения.Хонингование является заключительной (финишной) операцией, производится после растачивания, протягивания, развёртывания, шлифования и позволяет получать точность обработки до 1-го класса и шероховатость поверхности до 13-го класса.

Passat-Variant, 1,9 TD I , AFN, МКПП, 1998 г., теперь живёт в Фишбурге
Хонинговка циллиндров двигателя. Стоит делать или нет?
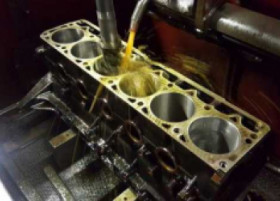
Изначально хонинговка производится заводом-изготовителем как финишная операция для повышения маслоудерживающей способности поверхностей трения зеркала цилиндра. При значительных износах в процессе работы двигателя или в случаях задиров хонинговка исчезает. В этом случае требуется предварительная расточка под ремонтный размер и хонинговка.
Товар по теме:
Присадка в двигатель «Супротек Актив Стандарт»
Для безнаддувных бензиновых двигателей объемом до 1,6 литра. Восстанавливает и выравнивает компрессию, снижает расход топлива и масла на угар, защищает поверхности трения в ЦПГ, и газораспределительном механизме от износа при запуске и перегревах.
Хонинговка блока цилиндров – что это такое
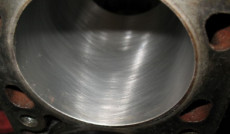
Хонинговка двигателя – операция, когда на стенки цилиндров наносится сеть рисок глубиной на порядок меньше 0,05 миллиметра. Очень важно точно выдержать направление и частоту нанесения рисок. Требование одинаково и тогда обрабатываются предварительно расточенные до нужного размера и отполированные детали.
Правильно хонингованная поверхность имеет определенную степень шероховатости, помогающую удерживать достаточное количество моторного масла. Это обеспечивает защиту от износа и герметичность пары гильза-поршень.
Присадка в двигатель «Супротек Актив Стандарт»
Для безнаддувных бензиновых двигателей объемом до 1,6 литра. Восстанавливает и выравнивает компрессию, снижает расход топлива и масла на угар, защищает поверхности трения в ЦПГ, и газораспределительном механизме от износа при запуске и перегревах.
Когда нужна хонинговка
Невозможно точно сказать, когда мотору понадобится расточка и хонинговка блока цилиндров – все очень индивидуально. Степень износа зависит от ряда факторов: качества бензина и моторного масла, стиля езды, работы охлаждающей системы и других параметров. Как правило, подобный ремонт требуется моторам с пробегом от 100 000 км.
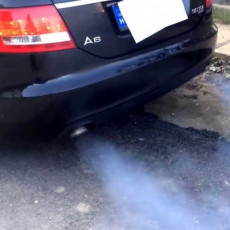
Профессиональные автослесари-мотористы достаточно точно определяют, когда появились задиры, и мотору требуется хонинговка. Если вы заметите какой-либо из нижеперечисленных признаков, значит, нужно показать автомобиль специалисту:
- выхлоп окрасился в сизый цвет,
- заметно увеличился расход масла,
- на холостом ходу обороты нестабильны,
- снизилась мощность,
Сизый дым появляется, когда поршневое кольцо не может полностью собрать масло с поверхности цилиндра, и оно сгорает вместе с бензином. Это следствие изменившейся геометрии внутреннего канала, по которому двигается поршень. Расход смазки увеличивается по этой же причине.
Провалы на холостом ходу и потеря мощности тоже обусловлены нарушением геометрии изношенного цилиндра. Поршневые кольца уже не так плотно прилегают к стенкам цилиндра блока, появляются микроскопические зазоры, через которые газы прорываются в картер. В камере сгорания падает компрессия, что и становится причиной падения мощности.
Проскальзывающие мимо поршня продукты сгорания, не выполняют полезную работу, просто пролетают в картер. При одинаковой работе такой двигатель расходует больше горючего, чем полностью исправный агрегат. Отсюда повышенный расход топлива.
Что делать, если в моторе появились задиры
Выше уже отмечалось, что с задирами необходимо бороться сразу же. Если игнорировать проблему, состояние мотора быстро ухудшится. Износ будет идти по нарастающей: небольшая неисправность станет причиной следующей. Проблемы будут нарастать как снежный ком.
Если задиры еще совсем небольшие
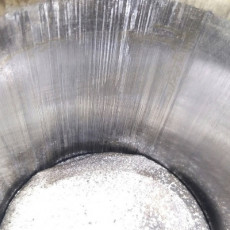
Когда задиры совсем небольшие, можно решить проблему, не разбирая двигатель. Если износ не превосходит десятых долей миллиметра, купите и залейте в масло специальную присадку, например, Active Plus от российской компании «Супротек».
Это средство образует металлическую защитную пленку на парах трения. Специальная структура слоя позволяет восстанавливать изношенные поверхности (при небольших отклонениях от стандартных размеров и геометрии).
Необходимо строго следовать инструкции, как в случае применения трибосостава Suprotec, так и при использовании средств от других производителей. Превышение допустимой дозы может привести к противоположному результату. Даже если вреда для механизма не будет, вы просто зря потратите деньги.
Присадка в моторное масло «Супротек Актив Плюс»
Восстанавливает компрессию, снижает расход топлива и угар масла, уменьшает скорость износа и продлевает срок службы ДВС любого типа. Облегчает холодный пуск, защищает от перегрева в пробках.
Когда присадки не помогают
Если применение присадок не дало нужного результата, значит, задиры уже слишком большие. В этом случае требуется расточка и хонинговка цилиндров ДВС. Эту операцию можно заказать в автомобильной мастерской, или выполнить самостоятельно.
Браться за хонинговку цилиндров своими руками следует только, если вы владеете навыками слесарного дела. Необходимо выдержать высокую точность: рисунок, образуемый на металле должен быть равномерным, штрихи должны сходиться под одинаковым углом.
Для этой работы потребуется специальное приспособление для хонинговки – хон. Выпускают два типа этих устройств – в виде «ершика» и в виде конструкции из трех брусков на центральном стержне. В гаражных условиях лучше использовать «ершик». Насадка с точильными камнями больше подходит для расточных станков.
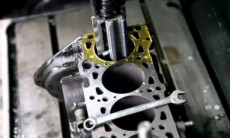
- Хон нужно вставить в патрон дрели. Чтобы обеспечить точность ориентировки, нужно пользоваться хотя бы простейшими приспособлениями: рейкой подачи и уровнем. Если нарушить точность хода, хонингование будет с дефектами. Придется переделывать.
- На всем протяжении операции необходимо следить, чтобы обрабатываемая поверхность и приспособление для хонинговки цилиндров орошались достаточным количеством смазывающей жидкости. Как правило, используется керосин или его смесь с маслом.
- По завершении операции нужно обязательно очистить двигатель от стружки остатков абразивного материала. Используйте мыльный раствор, чтобы смыть все твердые частицы. Когда стенки высохнут, обработайте их специальным маслом, препятствующим коррозии.
- После хонингования рекомендуется дать двигателю некоторое время, чтобы пара цилиндр-поршень приработалась. В этот период следует избегать перегрузок, внимательно следить за качеством и объемом моторного масла.
Чтобы сделать процесс приработки более качественным и щадящим, можно использовать трибосостав Suprotec Active Plus и аналог. Преимущество средства российского производства – лояльная цена. По эксплуатационным характеристикам «Супротек Актив Плюс» не имеет зарубежных аналогов.
Главное преимущество хонинговки своими руками в том, что двигатель не обязательно демонтировать с автомобиля. Это сильно сокращает время выполнения операции. В тоже время следует помнить, что при высокой степени износа цилиндров эта мера не поможет – обязательно нужна расточка, полировка и затем хонингование.
Профессиональные услуги
Если износ уже значительный (например, когда эллипсность цилиндра превышает 0.1 мм, а конусность – 0.2 мм), необходимо проводить расточку цилиндров до ремонтного размера. В этом случае нужно купить специальные поршни, диаметр которых больше стандартных. Растачивать цилиндровый блок необходимо в специализированной мастерской. В гаражных условиях выполнить эту операцию невозможно. Допуски точности очень строгие – десятые доли миллиметра. Качественно выполнить эту работу могут только профессионалы, оснащенные современным оборудованием.
Как выполняется расточка
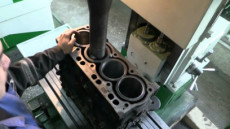
На первом этапе гильза растачивается на малой скорости. Из-за высокой прочности сплава большие скорости противопоказаны – пострадает точность. При обработке металла на малых скоростях верхний слой подвергается структурным разрушениям, поэтому его необходимо удалить. Для этого и нужна хонинговка. Эта технологическая операция позволяет исправить мелкие огрехи, которые неизбежны при расточке. Обработка хонами позволяет довести канал цилиндра до идеально круглой формы (при правильном хонинговании эллипсность составляет не более 0.03 мм).
Хонинговка после расточки выполняется в два этапа. Сначала стенки обрабатываются крупным абразивом. Затем производится доводка брусками с мелким зерном. Двигатель и станок надежно закрепляются на специальном стенде. В рабочую зону непрерывно подается охлаждающе-смазывающая жидкость. На заключительном этапе обязательно выполняется промывка обработанной поверхности мыльным раствором, чтобы удалить стружку и частицы абразива. В профессиональном оборудовании почти повсеместно используются алмазные хоны – они экономически выгоднее керамических.
Чтобы снизить износ деталей при приработке узла «поршневое кольцо-гильза», рекомендуется использовать присадку для двигателя «Актив Плюс» от компании «Супротек». Этот триботехнический состав специально разработан, чтобы создать условия для комфортной работы силового агрегата. Состав оптимизирует зазоры в парах поршень-гильза, благодаря чему выравнивается компрессия по цилиндрам. Также Suprotec Active Plus повышает эффективность работы гидрокомпенсаторов, улучшая смазку работающих узлов. Все эти факторы позволяют избежать излишнего износа деталей на стадии приработки.Также трибосостав «Актив Плюс» можно использовать для профилактики задиров на любых бензиновых двигателях, в том числе и оснащенных турбинами. Это дешевле, чем ремонтировать изношенную цилиндропоршневую группу.
Последствия задиров и варианты решения
Повышенный расход масла
Поршневое кольцо не снимает остатки смазки со стенки цилиндра, угар
1. Добавить в масло средство Active Plus от компании Suprotec.
2. Если триботехнический состав не помог,
в запущенных случаях – расточить и хонинговать блок цилиндра.
Сизый цвет выхлопа
Относительно большое количество масла сгорает вместе с топливом, значительный угар
1. Залить в масло триботехнический состав «Супротек Актив Плюс».
2. Если состав не решил проблему, хонинговать цилиндры.
3. В тяжелых случаях – расточить и хонинговать блок цилиндров.
Нестабильная работа двигателя на ХХ
Неплотное сопряжение пары поршень-гильза.
1. Использовать трибосостав Active Plus от компании Suprotec.
2. Если первый пункт не помог – хонингование цилиндра.
3. При большой выработке, глубоких задирах – расточка и хонингование БЦ.
Снижение мощности мотора
Часть газов прорывается сквозь сопряжение поршня с цилиндром, не выполняя полезной работы
1. Добавить в масло средство «Актив Плюс Бензин» от компании «Супротек».
2. Если трибосостав не справился, провести хонинговку цилиндров блока.
3. В запущенных случаях – расточить и хонинговать цилиндры.
Повышенный расход горючего
Прорыв рабочих газов из камеры сгорания сквозь зазоры сопряжения пары «поршень-гильза». Мотору требуется больше топлива для достижения нужной мощности
1. Использовать триботехническое средство «Супротек Актив Плюс».
2. Если первый пункт не решил проблему – осуществить хонингование цилиндров блока.
3. В запущенных случаях применить расточку и хонингование БЦ.
Надеемся, наша статья помогла разобраться, нужна ли вашему «стальному коню» хонинговка цилиндров. Рекомендуем внимательно следить за состоянием двигателя, ведь это «сердце» автомобиля, без которого «ласточка» превращается в груду металла.
Дата публикации: 14-10-2019 Дата обновления: 09-02-2021

Сергей Соловьев (Технический специалист) Старший технический консультант отдела научного развития ООО «НПТК Супротек». Автослесарь со стажем. С детства разбирается в конструкции автомобилей, мастер самодельного транспорта. Свой первый мопед собрал в третьем классе.