Доступ к сервису временно запрещён
С вашего IP-адреса одновременно поступает очень много запросов.
Такое поведение показалось подозрительным, поэтому мы временно закрыли доступ к сайту.
Возможно, на вашем устройстве есть программы, которые отправляют запросы без вашего ведома.
Что мне делать?
Напишите в службу поддержки через форму обратной связи.
Подробно опишите ситуацию — поможем разобраться, что случилось, и подскажем, как действовать дальше.
Из каких металлов изготавливаются поршни двигателя?
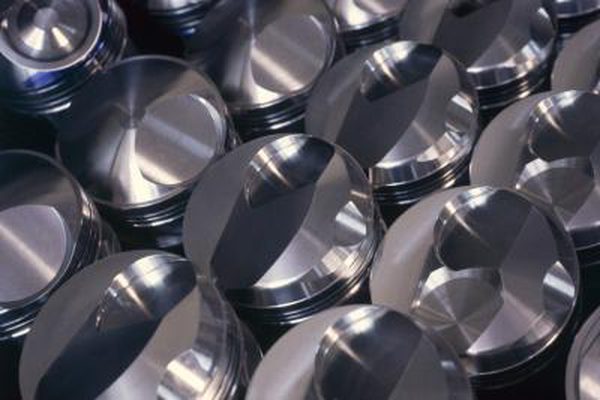
Все современные поршни двигателя изготовлены из алюминиевого сплава. Сплав ведет себя несколько иначе при использовании в зависимости от того, как изготовлен поршень, поэтому важно понимание процесса производства. До 1970-х годов тема литых и кованых поршней часто обсуждалась; с тех пор, достижения в области технологий сделали дебаты практически ненужными для повседневного водителя.
Материал Поршня Эволюция
В оригинальных двигателях внутреннего сгорания для изготовления поршней использовалась сталь. Алюминиевый сплав вступил во владение очень рано. Самые ранние алюминиевые поршни подвергались значительному расширению и сжатию из-за нагрева, и конструкция была разработана таким образом, чтобы стальные кольца – так называемые распорки – были отлиты в стенах, чтобы уменьшить проблему. Этот тип поршня был распространен до 1960-х годов, когда введение кремния в сплав сделало амортизацию избыточной. Большинство современных поршней изготавливаются с содержанием силикона около 25 процентов. Ранний алюминиево-силиконовый сплав был известен своей хрупкостью; случайное падение с высоты скамейки обычно приводило к появлению трещины, которая в лучшем случае была дорогой, а в худшем – невозможной для ремонта. Добавление никеля в сплав снижает хрупкость, но увеличивает отношение массы к массе.
Поршень Дизайн
Поршни имеют девять частей и секций. Вершина поршня должным образом называется венцом; ниже этого находятся кольцевые канавки, в которые установлены поршневые кольца. Поднятые области между кольцевыми канавками называются землями. Ниже кольца в сборе находится отверстие для поршневого пальца. Поршневой палец, называемый в промышленности «наручным пальцем», проходит через это отверстие и проходит через шатун. Вокруг поршневого пальца расположены выступы, которые поддерживают его концы. Нижняя часть поршня называется юбкой.
Литые поршни
Литой поршень отлит из расплавленного алюминиевого сплава, который втягивается вакуумом в стальные штампы; только минимальная обработка необходима, чтобы закончить полученный поршень. Процесс называется «гравитационное литье под давлением». Форма и толщина стенок полностью контролируются, но процесс стоит дорого.
Кованые поршни
Кованый поршень изготавливают вначале, помещая слиток из нагретого алюминиевого сплава в охватывающую форму; После этого в пресс-форму вынуждают поршня-самца штамповать металл в поршневую заготовку. Затем заготовка подвергается многим операциям обработки; Одна установка для ковки обычно производит заготовку, которая может быть обработана для поршней различных размеров, подходящих для самых разных автомобилей.
Сравнения
Литье было оригинальным методом изготовления поршней; ковка появилась позже как альтернатива. Процесс ковки сжимает молекулы сплава в венце, делая металл более плотным и, следовательно, способным противостоять экстремальным температурам. Это существенное преимущество, потому что заводная головка подвергается большему количеству тепла, чем любая другая часть двигателя, кроме свечи зажигания.
Практическое применение
Литые поршни выполнены в матрицах сложной формы, которые определяют их форму как внутри, так и снаружи; это позволяет получить равномерную и постоянную толщину стенки, которая сводит массу поршня к минимуму. Процесс установки штампов является дорогостоящим, поэтому литые поршни, как правило, изготавливаются только для нескольких применений и соответствуют огромным производственным требованиям. Кованые поршни после штамповки имеют сравнительно грубую внутреннюю форму, определяемую только плунжером, который вбивают в слиток, а затем втягивают. Это обычно означает, что требуется значительный поворот и ручная обработка. С помощью этого метода достигаются более жесткие допуски. По этим причинам рабочие поршни почти всегда кованые, а поршни OEM-спецификации отлиты.
Цилиндр и поршень: что нужно знать об этих деталях и как продлить срок их службы?

В статье подробно рассмотрены ключевые детали автомобильного двигателя – поршень и цилиндр. Уделено внимание их конструкции, функциям, условиям работы, возможным проблемам при эксплуатации и путям их решения.
Цилиндр и поршень – ключевые детали любого двигателя. В замкнутой полости цилиндро-поршневой группы (ЦПГ) происходит сгорание топливно-воздушной смеси. Газы, образующиеся при этом, воздействуют на поршень – он начинает двигаться и заставляет вращаться коленчатый вал.
Цилиндр и поршень обеспечивают оптимальный режим работы двигателя в любых условиях эксплуатации автомобиля.
Рассмотрим эту пару подробнее: конструкцию, функции, условия работы, возможные проблемы при эксплуатации элементов ЦПГ и пути их решения.
Принцип работы цилиндро-поршневой группы
Современные двигатели внутреннего сгорания оснащены блоками, в которые входят от 1 до 16 цилиндров – чем их больше, тем мощнее силовой агрегат.
Внутренняя часть каждого цилиндра – гильза – является его рабочей поверхностью. Внешняя – рубашка – составляет единое целое с корпусом блока. Рубашка имеет множество каналов, по которым циркулирует охлаждающая жидкость.
Внутри цилиндра находится поршень. В результате давления газов, выделяющихся в процессе сгорания топливно-воздушной смеси, он совершает возвратно-поступательное движения и передает усилия на шатун. Кроме того, поршень выполняет функцию герметизации камеры сгорания и отводит от нее излишки тепла.
Поршень включает следующие конструктивные элементы:
- Головку (днище)
- Поршневые кольца (компрессионные и маслосъемные)
- Направляющую часть (юбку)
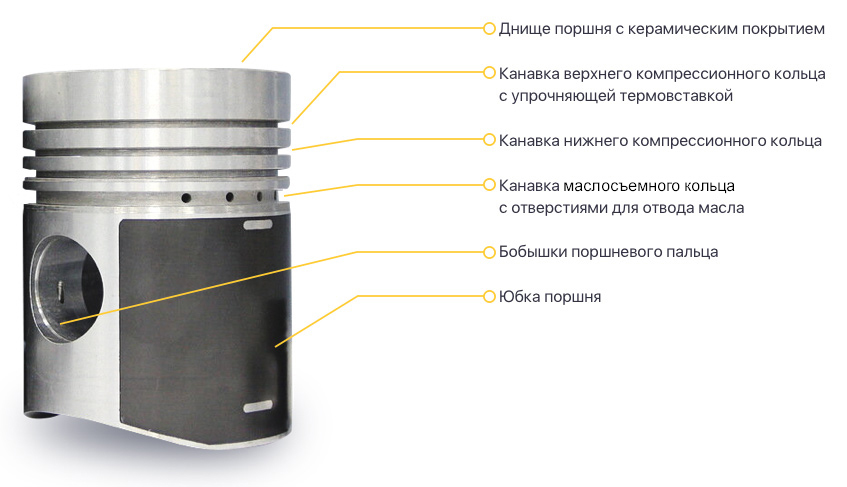
Бензиновые двигатели оснащены достаточно простыми в изготовлении поршнями с плоской головкой. Некоторые модели имеют канавки, способствующие максимальному открытию клапанов. Поршни дизельных двигателей отличаются наличием на днищах выемок – благодаря им воздух, поступающий в цилиндр, лучше перемешивается с топливом.
Кольца, установленные в специальные канавки на поршне, обеспечивают плотность и герметичность его соединения с цилиндром. В двигателях разного типа и предназначения количество и расположение колец могут отличаться.
Чаще всего поршень содержит два компрессионных и одно маслосъемное кольцо.
Компрессионные (уплотняющие) кольца могут иметь трапециевидную, бочкообразную или коническую форму. Они служат для минимизации попадания газов в картер двигателя, а также отведения тепла от головки поршня к стенкам цилиндра.
Верхнее компрессионное кольцо, которое изнашивается быстрее всех, обычно обработано методом пористого хромирования или напылением молибдена. Благодаря этому оно лучше удерживает смазочный материал и меньше повреждается. Остальные уплотняющие кольца для лучшей приработки к цилиндрам покрывают слоем олова.
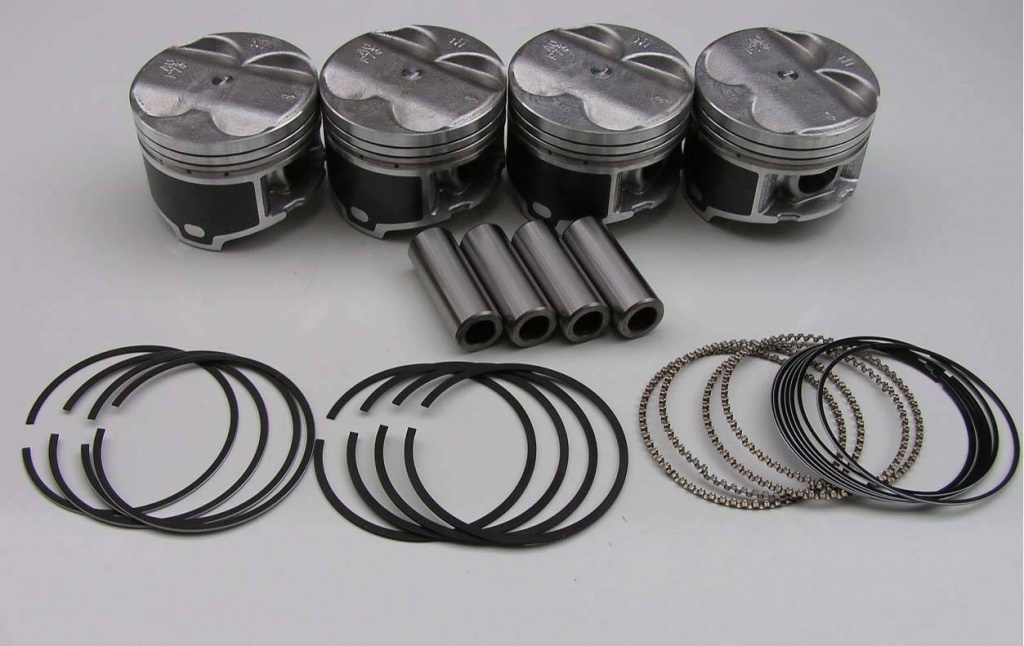
С помощью маслосъемного кольца поршень, совершающий возвратно-поступательные движения в гильзе, собирает с ее стенок излишки масла, которые не должны попасть в камеру сгорания. Через дренажные отверстия поршень «забирает» масло внутрь, а затем отводит его в картер двигателя.
Направляющая часть поршня (юбка) обычно имеет конусную или бочкообразную форму – это позволяет компенсировать неравномерное расширение поршня при высоких рабочих температурах. На юбке расположено отверстие с двумя выступами (бобышками) – в нем крепится поршневой палец, служащий для соединения поршня с шатуном.
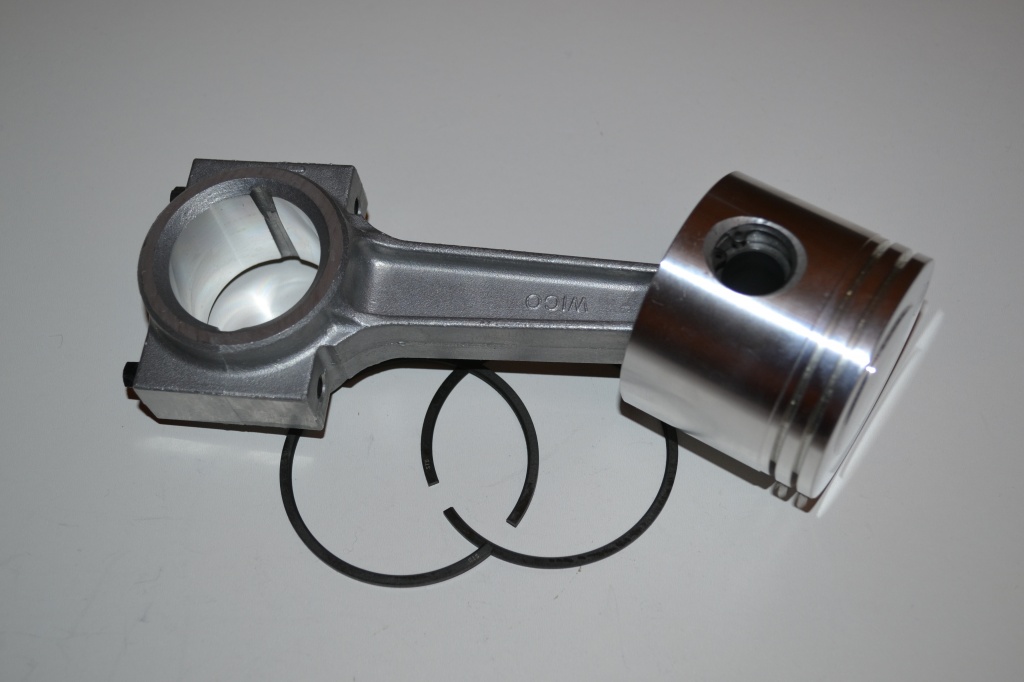
Палец представляет собой деталь трубчатой формы, которая может либо закрепляться в бобышках поршня или головке шатуна, либо свободно вращаться и в бобышках, и в головке (плавающие пальцы).
Поршень с коленчатым валом соединяется шатуном. Его верхняя головка движется возвратно-поступательно, нижняя вращается вместе с шатунной шейкой коленвала, а стержень совершает сложные колебательные движения. Шатун в процессе работы подвергается высоким нагрузкам – сжатию, изгибу и растяжению – поэтому его производят из прочных, жестких, но в то же время легких (в целях уменьшения сил инерции) материалов.
Конструкционные материалы деталей ЦПГ
Сегодня цилиндры и поршни двигателя чаще всего производят из алюминия или стали с различными присадками. Иногда для внешней части блока цилиндров используют алюминий, имеющий небольшой вес, а для гильзы, контактирующей с движущимся поршнем, – более прочную сталь.
В отличие от чугуна, который применялся ранее для изготовления деталей ЦПГ, внедрение алюминия – намного более легкого, но износостойкого материала – стало толчком к появлению мощных и высокооборотистых двигателей.
Современные автомобили, особенно с дизельными двигателями, все чаще оснащаются сборными поршнями из стали. Они имеют меньшую компрессионную высоту, чем алюминиевые, поэтому позволяют использовать удлиненные шатуны. В результате боковые нагрузки в паре «поршень-цилиндр» существенно снижаются.
Поршневые кольца, наиболее подверженные износу и деформациям, производят из специального высокопрочного чугуна с легирующими добавками (молибденом, хромом, вольфрамом, никелем).
Значительные механические и тепловые циклические нагрузки отрицательно сказываются на работоспособности элементов цилиндро-поршневой группы. В то же время от их состояния напрямую зависит стабильная компрессия двигателя, обеспечивающая его уверенный холодный и горячий запуск, мощность, экологичность и другие эксплуатационные показатели.
Именно поэтому для изготовления поршней и других деталей ЦПГ применяются материалы, обладающие высокой механической прочностью, хорошей теплопроводностью, незначительным коэффициентом линейного расширения, отличными антифрикционными и антикоррозионными свойствами.
В целях снижения потерь на трение производители поршней покрывают их боковую поверхность специальными антифрикционными составами на основе твердых смазочных частиц: графита или дисульфида молибдена. Однако со временем заводское покрытие разрушается, поршни снова испытывают высокие нагрузки, под влиянием которых изнашиваются и выходят из строя.
Одним из самых эффективных антифрикционных покрытий поршней является MODENGY Для деталей ДВС.
Состав на основе сразу двух твердых смазок – высокоочищенного дисульфида молибдена и поляризованного графита – применяется для первоначальной обработки юбок поршней или восстановления старого заводского покрытия.
MODENGY Для деталей ДВС имеет практичную аэрозольную упаковку с оптимально настроенными параметрами распыления, поэтому наносится на юбки поршней легко, быстро и равномерно.
На поверхности покрытие создает долговечную сухую защитную пленку, которая снижает износ деталей и препятствует появлению задиров.
MODENGY Для деталей ДВС полимеризуется при комнатной температуре, не требуя дополнительного оборудования.
Для подготовки поверхностей перед нанесением покрытия их необходимо обработать Специальным очистителем-активатором MODENGY. Только в таком случае производитель гарантирует прочное сцепление состава с основой и долгий срок службы готового покрытия. Оба средства входят в Набор для нанесения антифрикционного покрытия на детали ДВС.
Методы охлаждения и смазывания цилиндро-поршневой группы
В каждом цикле работы двигателя сгорает большое количество топливно-воздушной смеси. При этом все детали цилиндро-поршневой группы испытывают экстремальные температурные воздействия, поэтому нуждаются в эффективном охлаждении – воздушном или жидкостном.
Наружная поверхность цилиндров ДВС с воздушным охлаждением покрыта множеством ребер, которые обдувает встречный или искусственно созданный воздухозаборниками воздух.
При водяном охлаждении жидкость, циркулирующая в толще блока, омывает нагретые цилиндры, забирая таким образом излишек тепла. Затем жидкость попадает в радиатор, где охлаждается и вновь подается к цилиндрам.
Второй по важности момент после отвода тепла – система смазки цилиндров. Без нее поршни рано или поздно подвергаются заклиниванию, что может привести к поломке двигателя.
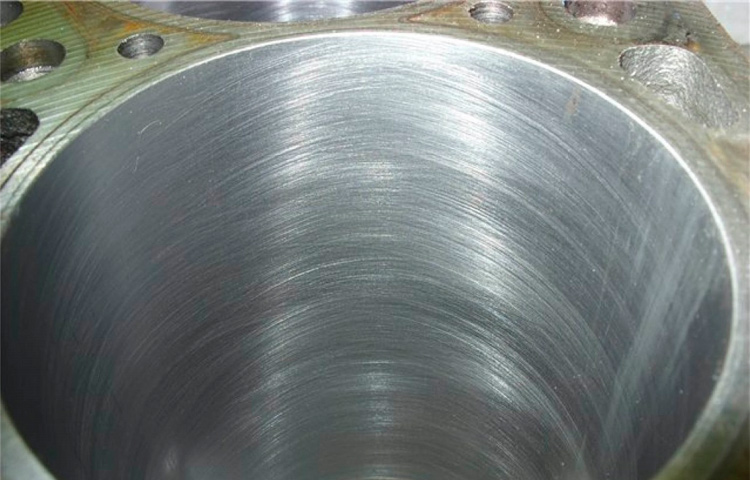
Для того чтобы масляная пленка дольше удерживалась на внутренних поверхностях цилиндров, их подвергают хонингованию, т.е. нанесению специальной микросетки. Стабильность слоя масла гарантирует не только максимально низкое трение в паре «поршень-цилиндр», но и способствует отведению лишнего тепла из ЦПГ.
Неисправности ЦПГ и их диагностика
Даже грамотная эксплуатация автомобиля не гарантирует, что со временем не возникнет проблем с его цилиндро-поршневой группой.
О неисправностях деталей ЦПГ свидетельствует увеличение расхода масла, ухудшение пусковых качеств двигателя, снижение его мощности, появление каких-либо посторонних шумов при работе. Эти моменты нельзя игнорировать, так как стоимость ремонта цилиндро-поршневой группы иногда равна стоимости автомобиля в целом.
Под влиянием очень высоких нагрузок и температур:
- На рабочих поверхностях цилиндров появляются трещины, сколы, пробоины
- Посадочные места под гильзу деформируются
- Днища поршней оплавляются и прогорают
- Поршневые кольца разрушаются, закоксовываются, залегают
- На теле поршней возникают различные повреждения
- Зазоры между поршнем и цилиндром сужаются, вследствие чего на юбках появляются задиры
- Наблюдается общий износ цилиндров и поршней
Перечисленные неисправности цилиндро-поршневой группы неизбежны при перегреве двигателя. Он может возникнуть из-за нарушения герметичности системы охлаждения, отказа термостата или помпы, сбоев в работе вентилятора охлаждения радиатора, поломки самого радиатора или его датчика.
Точно определить состояние цилиндров и поршней можно с помощью специализированной диагностики самой ЦПГ (при полной разборке двигателя) или других автомобильных систем (например, воздушного фильтра).
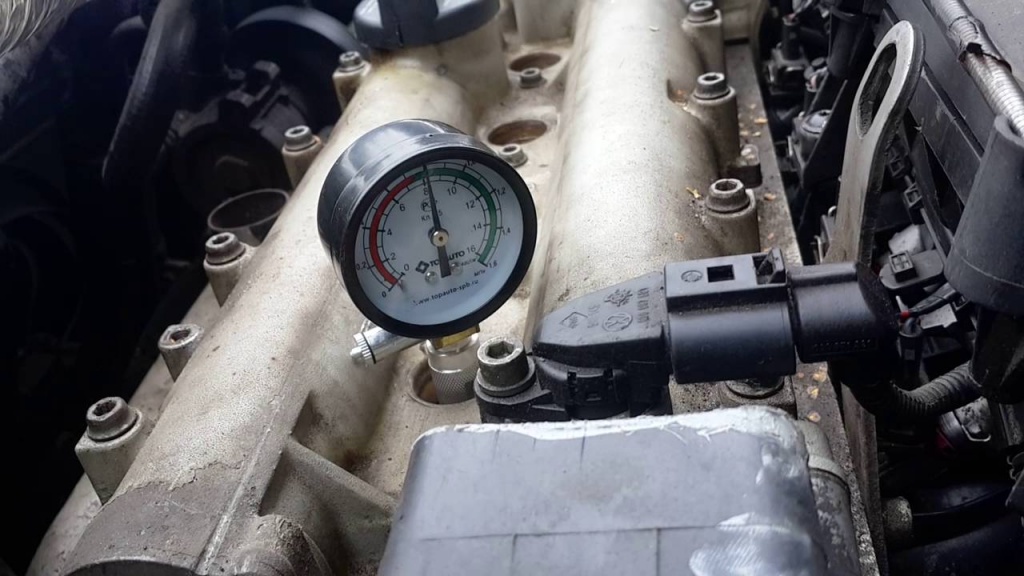
В ходе сервисных работ измеряется компрессия в цилиндрах ДВС, берутся пробы картерного масла и пр. Все это помогает оценить исправность работы цилиндро-поршневой группы.
Ремонт цилиндро-поршневой группы двигателя включает замену маслосъемных и компрессионных колец, установку новых поршней, шатунов, восстановление (расточку) цилиндров.
Степень износа последних определяется с помощью индикаторного нутрометра. Трещины и сколы на стенках устраняются эпоксидными пастами или путем сварки.
Новые поршни – с нужным диаметром и массой – подбирают к гильзам, а поршневые пальцы – к поршням и втулкам верхних головок шатунов. Шатуны предварительно проверяют и при необходимости восстанавливают.
Как продлить ресурс ЦПГ?
Ресурс цилиндро-поршневой группы зависит от типа двигателя, режима его эксплуатации, регулярности обслуживания и многих других факторов. Срок службы ЦПГ отечественных автомобилей, как правило, меньше, чем у иномарок: около 200 тыс. км против 500 тыс.км.
Для того, чтобы детали ЦПГ вырабатывали свой ресурс полностью, рекомендуется:
- Использовать моторное масло, одобренное автопроизводителем
- Осуществлять замену масла и охлаждающей жидкости строго по регламенту
- Следить за температурным режимом работы двигателя, не допускать его перегрева и холодного запуска
- Регулярно проводить диагностику автомобиля
- Применять для обслуживания автокомпонентов специальные средства, которые могут защитить их от усиленного износа и максимально продлить срок службы
Присоединяйтесь


Все материалы сайта https://atf.ru/ принадлежат
ООО «НОВЫЕ РЕШЕНИЯ» ИНН 5751054390
© 2004 – 2023 ООО «АТФ». Все авторские права защищены. ООО «АТФ» является зарегистрированной торговой маркой.
Из какого материала изготавливают поршни дизельного двигателя.
Алюминий. Примерно 30% тепла уходит с отработавшими газами, ещё столько же — в систему охлаждения. Теплоотвод хороший — вот и не плавятся.
Источник: Колчин, Демидов
Дюралевые есть чугунные а есть металлокерамические или чисто керамические но это эксперементальные
Алюминий! На большинстве двигателей стоят такие.
Поршни двигателей многих типов, прежде всего автомобильных и тракторных, изготовляют из легких сплавов литьем в кокиль или штамповкой. В первом случае применяются эвтектические силумины типа 4Л25 (11-13% Si) и заэвтектические. содержащие присадки меди, никеля, магния и марганца. Поршни штампуют из сплавов АК4 и АК4-1, отличающихся высокими прочностными свойствами при повышенных темперах. Несмотря на то, что масса поршней из алюминиевого сплава меньше массы поршней из чугуна, последний также применяется для изготовления поршней быстроходных двигателей. Из легированного серого и высокопрочного чугунов типов СЧ 24-СЧ 45 и ВЧ 45-5 изготовляют поршни форсированных тепловозных и среднеоборотных двигателей. При повышенной по сравнению с алюминиевыми сплавами температуре плавления чугуна устраняется обгорание кромок на поверхностях, обращенных к камере сгорания. В составных поршнях для изготовления головки применяют жаростойкие стали типа 2ОХЗМВФ. На изготовление из стали переходят, если максимальная температура в наиболее нагретых зонах поршня превышает ориентировочно 450С. В ряде случаев (накладки поршней двухтактных двигателей) применяют высоколегированные жаропрочные стали.